

Contrôle qualité de Hongfeng : comment construit une machine qui produit de l'eau gazeuse
Une machine à soda tombe en panne sur le terrain pour l'une des deux raisons suivantes : le gaz s'échappe là où il ne devrait pas, ou la pression se relâche là où elle devrait être maintenue. Aucun des deux défauts n’est visible sur une unité finie. Les détecter signifie tester à des points spécifiques – sur chaque unité, pas sur un échantillon. Chaque inspection est menée en interne au sein de Hongfeng, et ce que chacune vous fait gagner.
Contrôle des matières premières : comment nous qualifions les fournisseurs pour une machine à fabriquer de l'eau gazeuse
La qualité commence avant qu'une seule pièce ne soit moulée. Chaque fournisseur de composants passe une évaluation formelle et deux documents ne sont pas négociables :
ISO 9001 prouve que le fournisseur gère un système qualité documenté et auditable, et non un atelier fonctionnant par habitude.
COC/COA nous donne la composition réelle du lot et les résultats des tests. Nous vérifions le certificat par rapport au lot livré, et non à une fiche technique rédigée il y a trois ans.
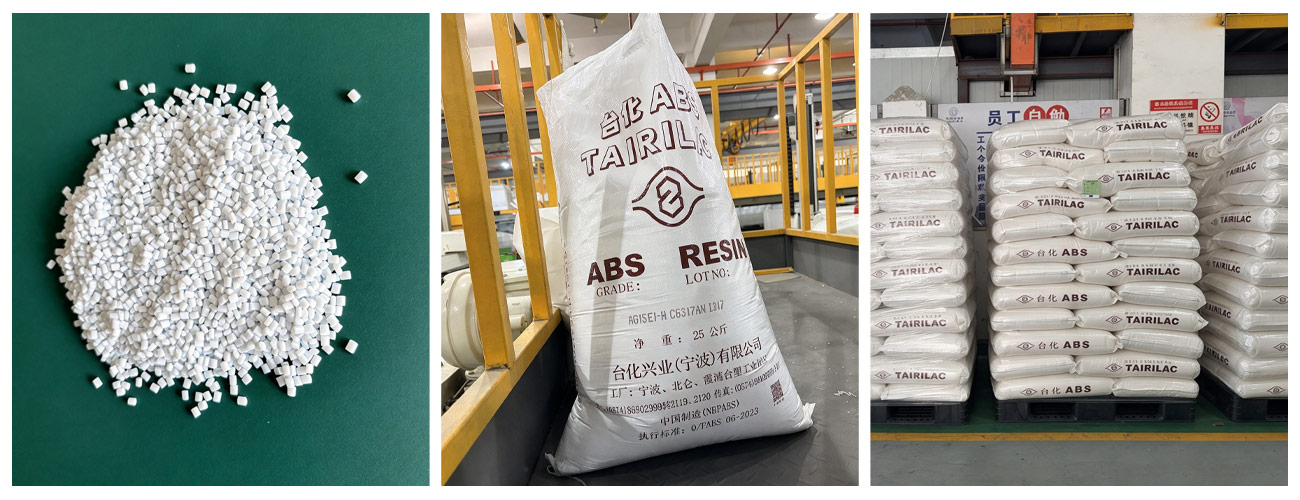
Le matériel qui échoue à l’évaluation ou arrive sans documentation valide n’entre pas en production. L'évaluation elle-même couvre la capacité du processus, les enregistrements d'inspection à l'arrivée et en cours, l'historique des actions correctives et la capacité du fournisseur à répéter une spécification identique lors d'une deuxième commande six mois plus tard.
A l'intérieur de l'usine, la manutention suit la même discipline. Les résines sont stockées dans un endroit scellé avec une humidité maintenue en dessous de 60 pour cent, et lorsqu'une ligne change de matériau, la machine est entièrement purgée afin que le lot précédent ne puisse pas contaminer le nouveau. Les défauts matériels sont rejetés à la porte, ils ne peuvent donc pas devenir un taux de défauts que vous absorbez après votre arrivée.
Avant l'assemblage : chaque soupape de sécurité d'une machine à eau gazeuse Maker est testée seule
La soupape de sécurité décide si une bouteille sous pression tombe en panne de manière sûre ou dangereuse. Nous ne l'assemblons pas directement à partir de la boîte d'arrivée.
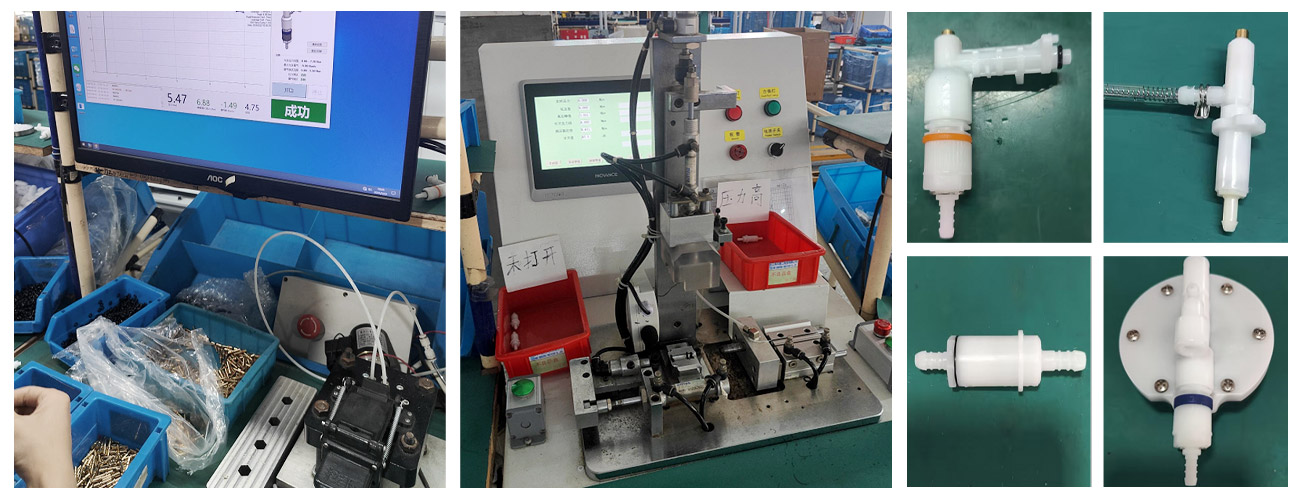
Chaque soupape de sécurité est testée indépendamment avant d'atteindre la chaîne de montage. Une vanne qui s'ouvre tardivement, s'ouvre tôt ou se bloque n'a pas sa place dans une machine finie - et découvrir cela à la fin de l'assemblage signifie mettre au rebut une unité terminée au lieu de rejeter une petite pièce. La vanne est à l'origine de la plupart des défaillances sur site liées à la pression. Le tester en amont supprime ce mode de défaillance avant qu’il puisse atteindre vos clients.
Tests en cours de processus : contrôles de pression sur chaque machine produisant de l'eau gazeuse
Une fois qu’une unité est partiellement assemblée, elle est testée avant de pouvoir progresser. Il s'agit d'une inspection complète et non d'un contrôle ponctuel : la valeur de décompression et la valeur de stabilité de la pression de la machine semi-finie sont mesurées sur chaque unité qui se déplace sur la ligne.
Valeur de décompression : la valve se libère-t-elle au seuil correct, de sorte que la bouteille ne puisse pas être surpressurisée ?
Valeur de stabilité de la pression : l'unité maintient-elle la pression de service sans dérive, ce qui détermine si la carbonatation est constante d'une bouteille à l'autre ?
Les cibles sont des nombres fixes et non le jugement de l'opérateur : pression de service de 0,5 à 0,9 MPa. Une unité en dehors de ces limites s'arrête à la station où le défaut s'est produit, alors que la cause est encore traçable. Chaque relevé est enregistré par rapport au bon de travail, ce qui permet de retracer un lot livré jusqu'à ses conditions de production si une question se pose des mois plus tard.
Retest final et contrôle d'apparence pour une machine à eau gazeuse Maker
L'assemblage est terminé et l'unité est testée une deuxième fois. Rien n'est reporté du premier passage.
La machine finie est soumise à un test fonctionnel complet — fonction de carbonatation et comportement pneumatique — suivi d'un autre contrôle à 100 % de la stabilité de la pression. Le test du même paramètre avant et après la fermeture du boîtier détecte les défauts introduits par l'assemblage lui-même : un joint serré, un joint en place, un tuyau acheminé contre une arête vive.
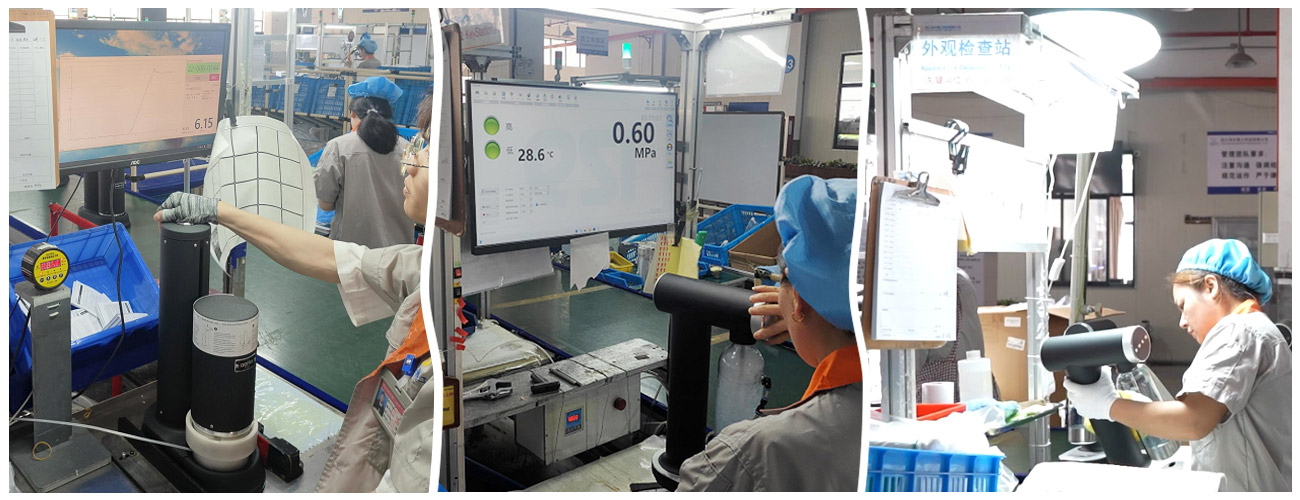
Ce n'est qu'à ce moment-là que commence le contrôle de l'apparence : défauts de surface, cohérence des couleurs par rapport à la norme approuvée, enregistrement de l'impression, marques d'assemblage – chaque unité. Les normes d'apparence sont approuvées avant le début de la production, donc « acceptable » est une référence documentée plutôt que l'opinion d'un inspecteur le jour même. Les défauts esthétiques génèrent des rendements même lorsque les performances sont bonnes. Cette étape permet de déballer les plaintes hors de votre service d'assistance.
Emballage et échantillonnage avant expédition pour une machine à fabriquer de l'eau gazeuse
Une unité qui réussit les tests peut toujours parvenir au client de manière incomplète – le dernier mode de défaillance et un problème d'emballage plutôt qu'un problème de production.
Après approbation de l'apparence, chaque machine est emballée et chaque carton est pesé par rapport au chiffre attendu pour ce modèle et cet ensemble d'accessoires. Il manque une bouteille, un bac collecteur ou un manuel à un carton léger, il est donc ouvert et corrigé avant de le sceller. Aucune unité n'est livrée avec un envoi court et silencieux à l'intérieur.
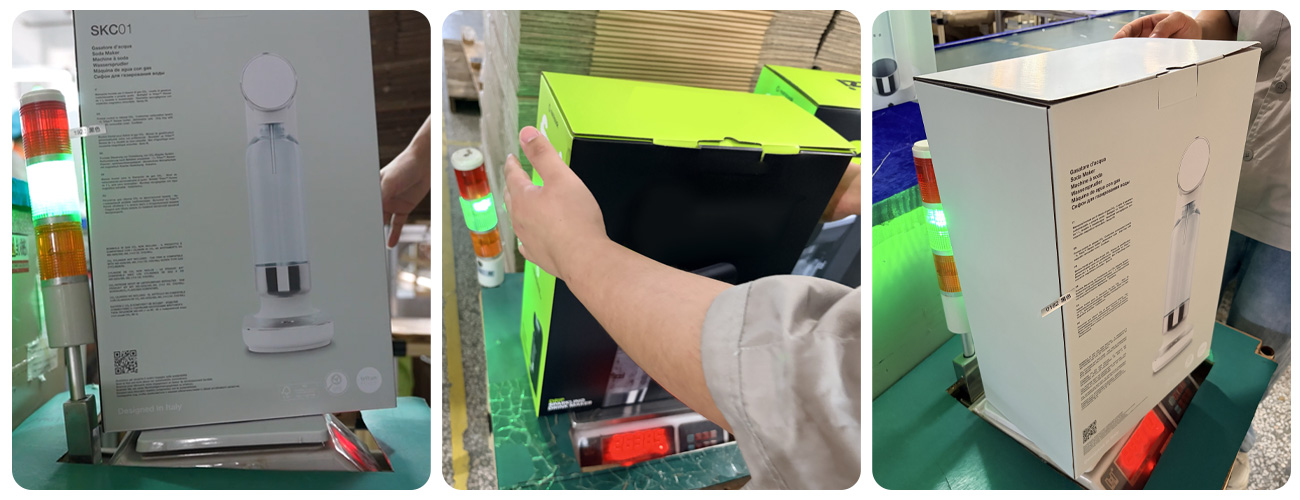
Séparément, chaque lot de production est soumis à une inspection par échantillonnage avant expédition en vrac, mesurée par rapport à notre ensemble de tests de fiabilité (durée de vie du produit, brouillard salin, cycles multi-températures, palier de pression, simulation de transport, endurance à la pression du CO₂, étanchéité à l'air, sécurité contre l'éclatement) avec des seuils de réussite/échec fixes. Les données complètes sont publiées dans notre article sur la fabrication à grande échelle et le coût des machines à soda.
Ce que cela vous permet d'économiser : les expéditions courtes et les défauts au niveau des lots sont les deux réclamations qui coûtent le plus cher par incident. Tous deux sont capturés avant le chargement du conteneur.
Foire aux questions sur le contrôle qualité des machines à soda
Quelles étapes sont à 100 % et lesquelles sont échantillonnées ?
Deux sont à 100 % : le test de pression semi-fini et le nouveau test fonctionnel et de stabilité à la pression fini. Le contrôle de l’apparence et le pesage des cartons couvrent chaque unité. L'échantillonnage par lots est l'étape préalable à l'expédition.
Pourquoi retester après l'assemblage complet ?
Les défauts diffèrent. Le test semi-fini détecte les problèmes de composants et de sous-ensembles lorsqu'ils sont accessibles. Le nouveau test terminé détecte tout ce qui est introduit par l'assemblage final.
Quels sont vos critères de réussite sous pression ?
Pression de service 0,5-0,9 MPa, densité de carbonatation d'au moins 2,6 g de CO₂. Les unités en dehors de ces limites n'avancent pas.
Demandez les rapports de test et la documentation CQ pour votre machine à eau gazeuse Maker
Si vous souhaitez voir les stations d'inspection fonctionner, nous vous guiderons à travers la ligne et vous montrerons les enregistrements de test pour le modèle que vous recherchez. Envoyez une courte demande avec votre modèle ou marché cible. Si vous comparez déjà des fournisseurs, le même ensemble de fichiers fonctionne pour une comparaison côte à côte. Contactez-nous pour organiser une visite d'usine ou demander un devis.