

Controle de qualidade Hongfeng: como constrói uma máquina que produz água com gás
Um fabricante de refrigerante falha no campo por um de dois motivos: o gás escapa onde não deveria ou a pressão é liberada onde deveria ser retida. Nenhuma falha é visível em uma unidade acabada. Capturá-los significa testar em pontos específicos – em cada unidade, não em uma amostra. Cada inspeção é realizada internamente na Hongfeng e o que cada uma economiza para você.
Controle de matéria-prima: como qualificamos fornecedores para uma máquina para produzir água com gás
A qualidade começa antes de uma única peça ser moldada. Cada fornecedor de componentes passa por uma avaliação formal e dois documentos não são negociáveis:
A ISO 9001 prova que o fornecedor administra um sistema de qualidade documentado e auditável, e não uma oficina que opera por hábito.
COC/COA nos fornece a composição real do lote e os resultados dos testes. Verificamos o certificado em relação ao lote entregue, não a uma folha de dados escrita há três anos.
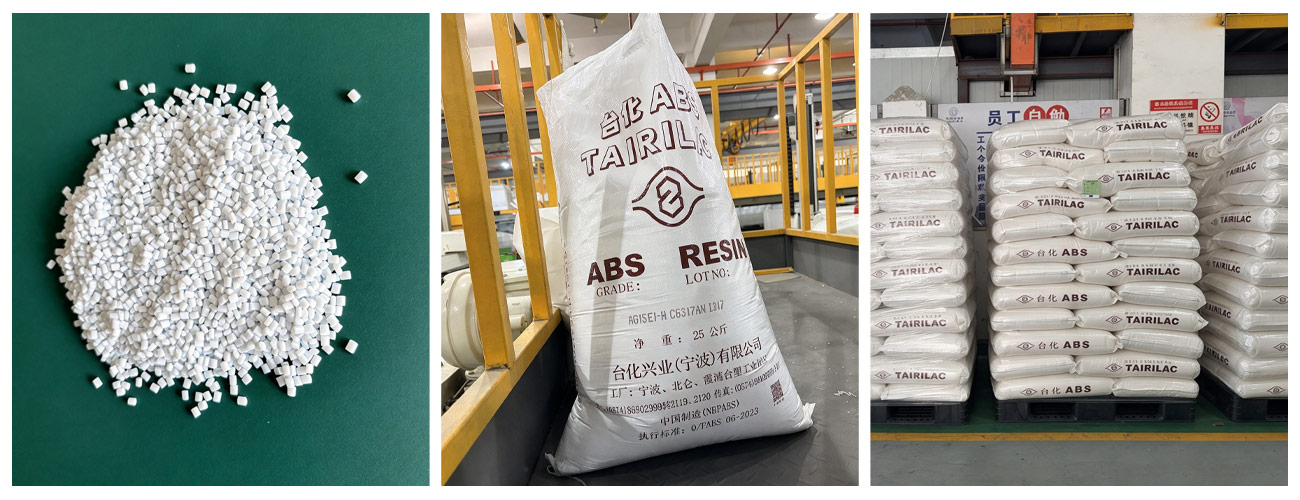
O material que não for avaliado ou chegar sem documentação válida não entra em produção. A avaliação em si abrange a capacidade do processo, registros de inspeção de entrada e em processo, histórico de ações corretivas e se o fornecedor pode repetir uma especificação idêntica em um segundo pedido seis meses depois.
Dentro da fábrica o manejo segue a mesma disciplina. As resinas ficam em armazenamento selado com umidade abaixo de 60% e, quando uma linha troca de material, a máquina é totalmente purgada para que o lote anterior não possa contaminar o novo. Os defeitos de material são rejeitados no portão, portanto não podem se tornar uma taxa de defeito que você absorve após a chegada.
Antes da montagem: cada válvula de segurança em uma máquina de água com gás Maker é testada por conta própria
A válvula de segurança decide se uma garrafa pressurizada falha de forma segura ou perigosa. Não montamos direto da caixa de entrada.
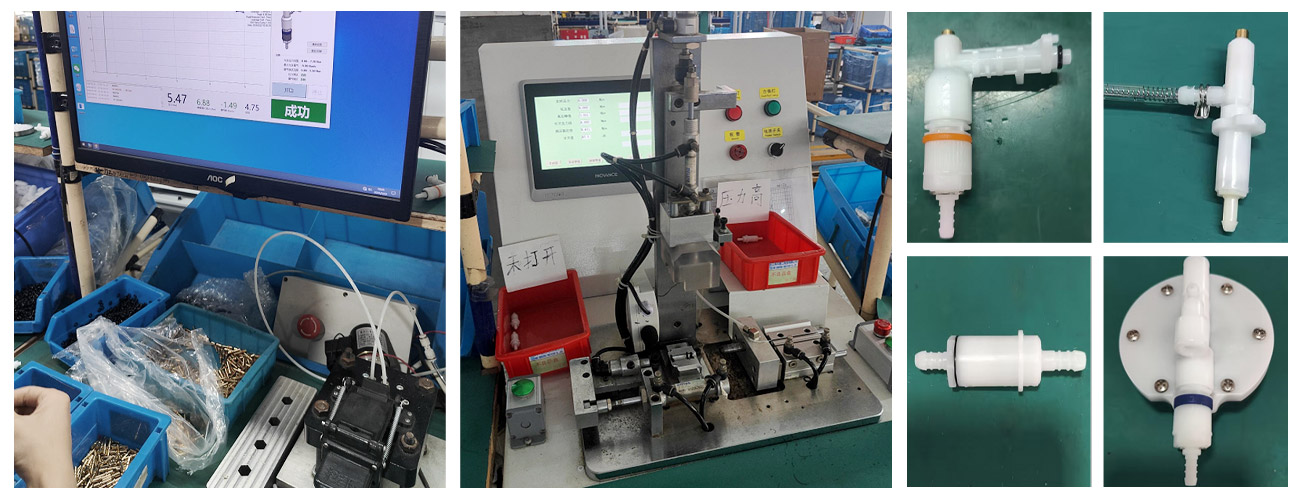
Cada válvula de segurança é testada de forma independente antes de chegar à linha de montagem. Uma válvula que abre tarde, abre cedo ou emperra não tem lugar correto em uma máquina acabada – e descobrir isso no final da montagem significa descartar uma unidade completa em vez de rejeitar uma peça pequena. A válvula está por trás da maioria das falhas de campo relacionadas à pressão. Testá-lo upstream remove esse modo de falha antes que ele chegue aos seus clientes.
Testes em processo: verificações de pressão em todas as máquinas que produzem água com gás
Depois que uma unidade está parcialmente montada, ela é testada antes de poder progredir. Esta é uma inspeção completa, não uma verificação pontual: a máquina semiacabada é medida quanto ao valor de alívio de pressão e valor de estabilidade de pressão – em cada unidade que se move ao longo da linha.
Valor de alívio de pressão — a válvula libera no limite correto, de modo que a garrafa não pode ser superpressurizada?
Valor de estabilidade de pressão — a unidade mantém a pressão de trabalho sem oscilações, o que decide se a carbonatação é consistente garrafa a garrafa?
As metas são números fixos, não são julgamentos do operador: pressão de trabalho 0,5–0,9 MPa. Uma unidade fora desses limites para na estação onde ocorreu a falta, enquanto a causa ainda é rastreável. Cada leitura é registrada em relação à ordem de serviço, o que permite que um lote entregue seja rastreado até suas condições de produção caso surja alguma dúvida meses depois.
Novo teste final e triagem de aparência para uma máquina de água com gás Maker
A montagem é concluída e a unidade é testada uma segunda vez. Nada é transportado desde a primeira passagem.
A máquina acabada passa por um teste funcional completo – função de carbonatação e comportamento pneumático – seguido por outra verificação de 100% da estabilidade da pressão. Testar o mesmo parâmetro antes e depois do fechamento da carcaça detecta falhas introduzidas pela própria montagem: uma junta torcida, uma vedação assentada, uma mangueira direcionada contra uma borda afiada.
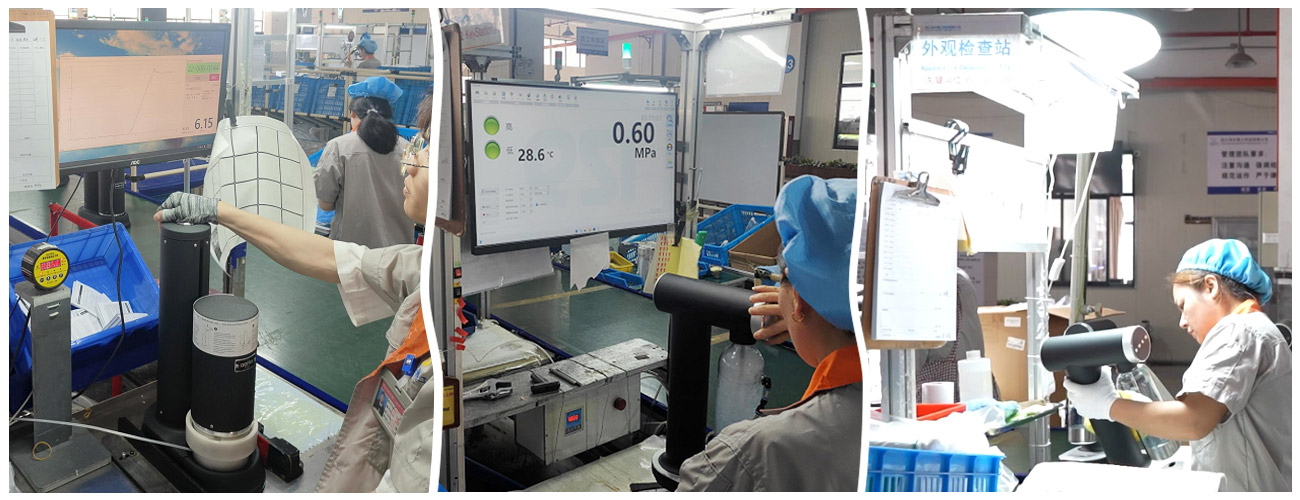
Só então começa a triagem de aparência: defeitos de superfície, consistência de cor em relação ao padrão aprovado, registro de impressão, marcas de montagem – cada unidade. Os padrões de aparência são aprovados antes do início da produção, portanto, “aceitável” é uma referência documentada, e não a opinião de um inspetor no dia. Falhas cosméticas geram retornos mesmo quando o desempenho é bom. Este estágio mantém as reclamações fora da caixa de suporte.
Embalagem e amostragem pré-embarque para uma máquina para produzir água com gás
Uma unidade que passa nos testes ainda pode chegar ao cliente incompleta – o último modo de falha e um problema de embalagem em vez de um problema de produção.
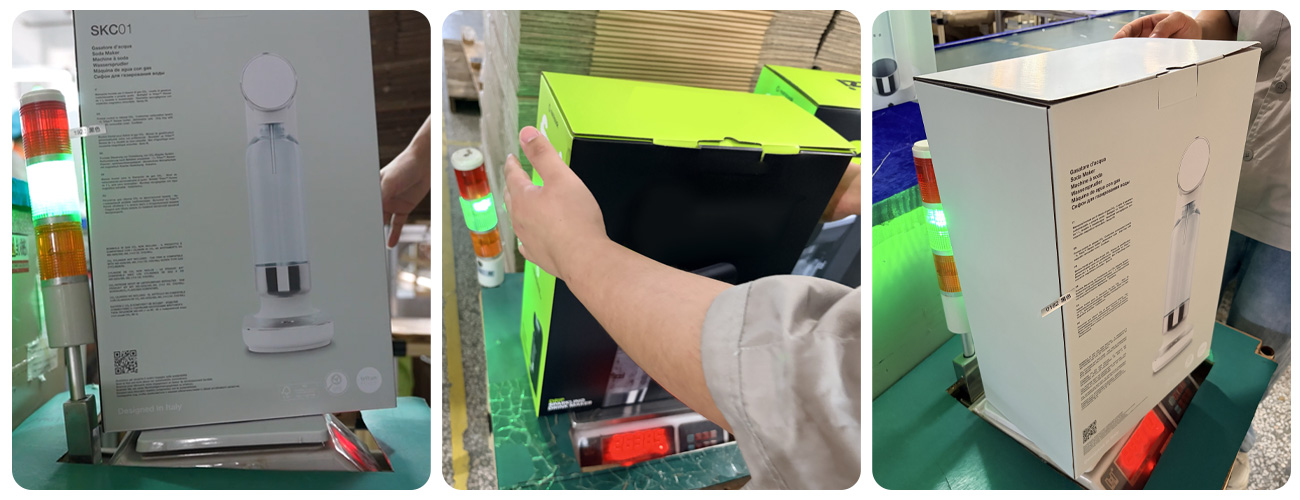
Após a aprovação da aparência, cada máquina é encaixotada e cada caixa é pesada em relação ao valor esperado para aquele modelo e conjunto de acessórios. Uma caixa que vem à luz está faltando uma garrafa, uma bandeja coletora ou um manual, por isso é aberta e corrigida antes de ser lacrada. Nenhuma unidade é enviada com uma remessa curta e silenciosa dentro dela.
Separadamente, cada lote de produção passa por inspeção de amostragem antes do envio a granel, medido em relação ao nosso conjunto de testes de confiabilidade — vida útil do produto, névoa salina, ciclos multitemperatura, suporte de pressão, simulação de transporte, resistência à pressão de CO₂, estanqueidade ao ar, segurança contra ruptura — com limites fixos de aprovação/reprovação. Os dados completos estão publicados em nosso artigo sobre fabricação em escala e custo do fabricante de refrigerantes.
O que você economiza: remessas curtas e defeitos no nível do lote são as duas reclamações que custam mais por incidente. Ambos são capturados antes do carregamento do contêiner.
Perguntas frequentes sobre o controle de qualidade do fabricante de refrigerantes
Quais estágios são 100% e quais são amostrados?
Dois são 100%: o teste de pressão semiacabado e o reteste funcional e de estabilidade de pressão finalizado. A triagem de aparência e a pesagem da caixa cobrem cada unidade. A amostragem em lote é a fase de pré-embarque.
Por que testar novamente após a montagem completa?
As falhas são diferentes. O teste semiacabado detecta problemas de componentes e submontagens enquanto eles estão acessíveis. O reteste finalizado captura qualquer coisa introduzida pela montagem final.
Quais são os seus critérios de aprovação de pressão?
Pressão de trabalho 0,5–0,9 MPa, densidade de carbonatação não inferior a 2,6 g CO₂. Unidades fora desses limites não avançam.
Solicite os relatórios de teste e a documentação de controle de qualidade para sua máquina de água com gás Maker
Se você quiser ver as estações de inspeção em funcionamento, nós o orientaremos ao longo da linha e mostraremos os registros de teste do modelo que você está adquirindo. Envie uma breve consulta com seu modelo ou mercado alvo. Se você já estiver comparando fornecedores, o mesmo conjunto de arquivos funcionará para uma comparação lado a lado. Entre em contato conosco para agendar uma visita à fábrica ou solicitar um orçamento.