

Control de calidad de Hongfeng: cómo se construye una máquina que produce agua con gas
Un fabricante de refrescos falla en el campo por una de dos razones: el gas se escapa donde no debería, o la presión se libera donde debería mantenerse. Ninguna falla es visible en una unidad terminada. Detectarlos significa realizar pruebas en puntos específicos: en cada unidad, no en una muestra. Cada inspección se realiza internamente dentro de Hongfeng, y lo que cada una te ahorra.
Control de materias primas: cómo calificamos a los proveedores para una máquina para producir agua con gas
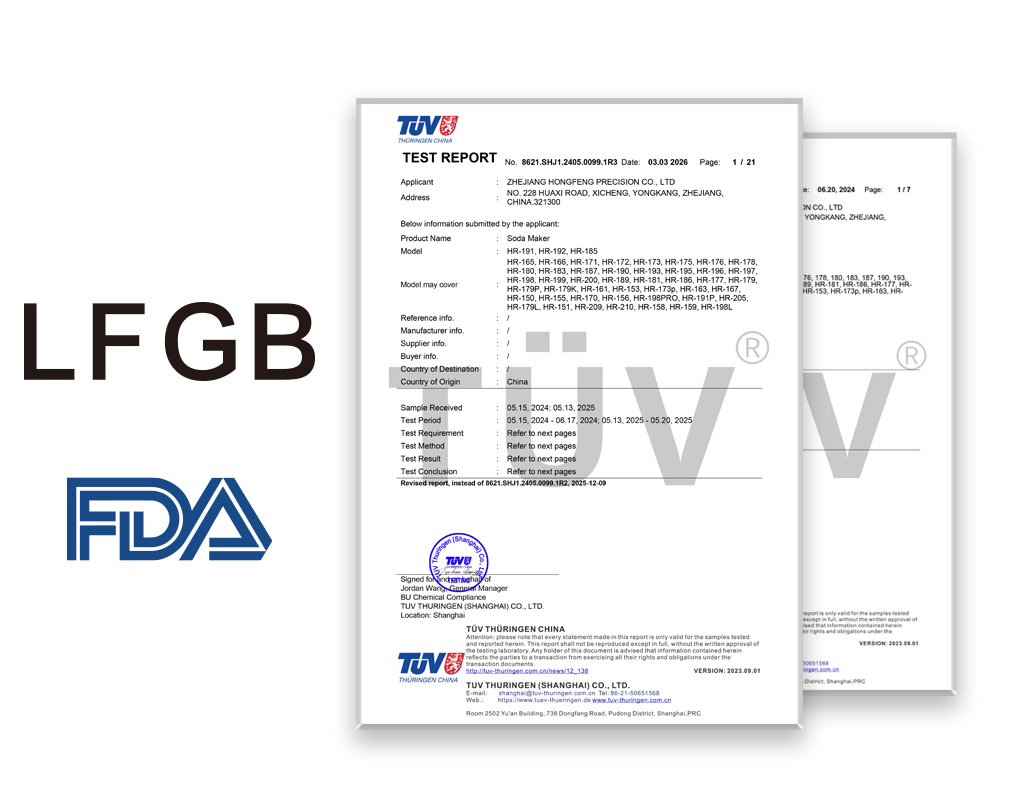
La calidad comienza antes de que se moldee una sola pieza. Cada proveedor de componentes pasa una evaluación formal y dos documentos no son negociables:
ISO 9001 demuestra que el proveedor ejecuta un sistema de calidad documentado y auditable, no un taller que funciona por costumbre.
COC/COA nos proporciona la composición real del lote y los resultados de las pruebas. Comparamos el certificado con el lote entregado, no con una hoja de datos escrita hace tres años.
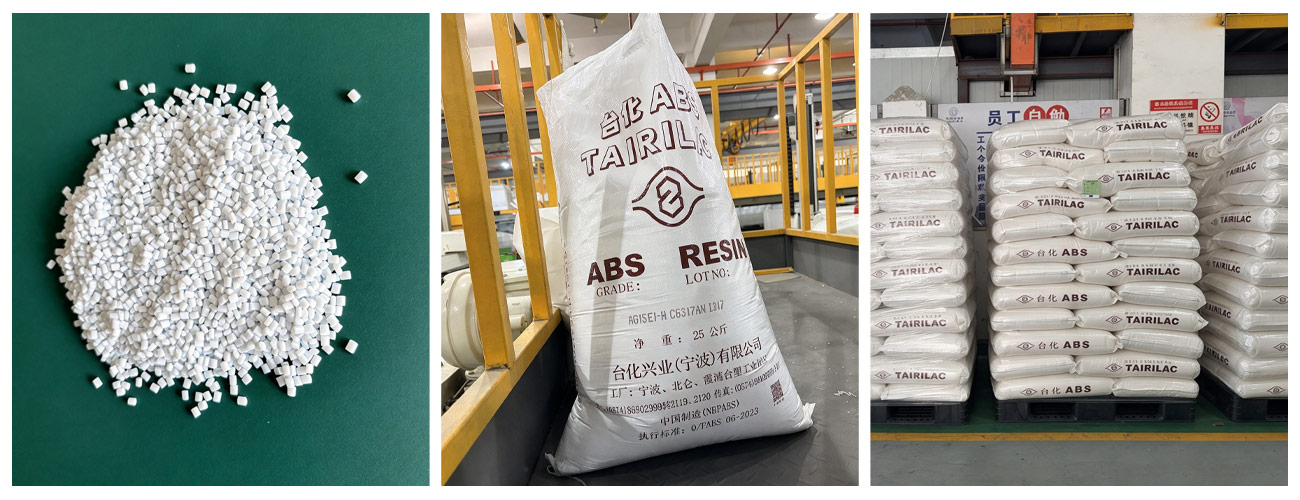
El material que no pasa la evaluación, o llega sin documentación válida, no ingresa a producción. La evaluación en sí cubre la capacidad del proceso, los registros de inspección entrantes y en proceso, el historial de acciones correctivas y si el proveedor puede repetir una especificación idéntica en un segundo pedido seis meses después.
Dentro de la planta, el manejo sigue la misma disciplina. Las resinas se almacenan en un lugar sellado con una humedad mantenida por debajo del 60 por ciento, y cuando una línea cambia de material, la máquina se purga por completo para que el lote anterior no pueda contaminar el nuevo. Los defectos de material se rechazan en la puerta, por lo que no pueden convertirse en una tasa de defectos que usted absorba después de su llegada.
Antes del montaje: cada válvula de seguridad de una máquina de agua con gas Maker se prueba por sí sola
La válvula de seguridad decide si una botella presurizada falla de forma segura o peligrosa. No lo montamos nada más sacarlo de la caja entrante.
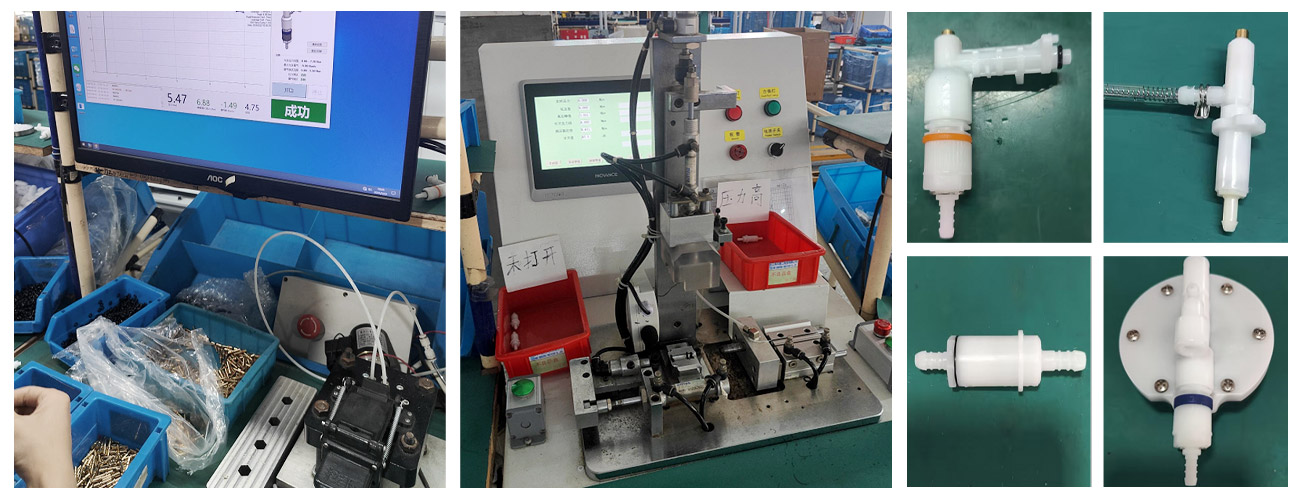
Cada válvula de seguridad se prueba de forma independiente antes de llegar a la línea de montaje. Una válvula que se abre tarde, se abre temprano o se atasca no tiene un lugar correcto en una máquina terminada, y descubrir eso al final del ensamblaje significa desechar una unidad completa en lugar de rechazar una pieza pequeña. La válvula se encuentra detrás de la mayoría de las fallas de campo relacionadas con la presión. Probarlo en sentido ascendente elimina ese modo de falla antes de que pueda llegar a sus clientes.
Pruebas en proceso: controles de presión en cada máquina que produce agua con gas
Una vez que una unidad está parcialmente ensamblada, se prueba antes de que pueda progresar. Esta es una inspección completa, no una verificación puntual: se mide el valor de alivio de presión y el valor de estabilidad de la presión en la máquina semiacabada, en cada unidad que avanza por la línea.
Valor de alivio de presión : ¿la válvula se libera en el umbral correcto, de modo que la botella no pueda sobrepresurizarse?
Valor de estabilidad de la presión : ¿la unidad mantiene la presión de trabajo sin desviarse, lo que decide si la carbonatación es constante botella a botella?
Los objetivos son números fijos, no el criterio del operador: presión de trabajo de 0,5 a 0,9 MPa. Una unidad fuera de esos límites se detiene en la estación donde ocurrió la falla, mientras aún se puede rastrear la causa. Cada lectura se registra en la orden de trabajo, que es lo que permite rastrear un lote entregado hasta sus condiciones de producción si surge una pregunta meses después.
Nueva prueba final y evaluación de la apariencia de una máquina de agua con gas Maker
Se completa el ensamblaje y la unidad se prueba por segunda vez. No se transfiere nada del primer pase.
La máquina terminada pasa por una prueba funcional completa (función de carbonatación y comportamiento neumático) seguida de otra verificación del 100% de la estabilidad de la presión. Al probar el mismo parámetro antes y después de que se cierre la carcasa, se detectan fallas introducidas por el propio ensamblaje: una junta torcida, un sello asentado, una manguera encaminada contra un borde afilado.
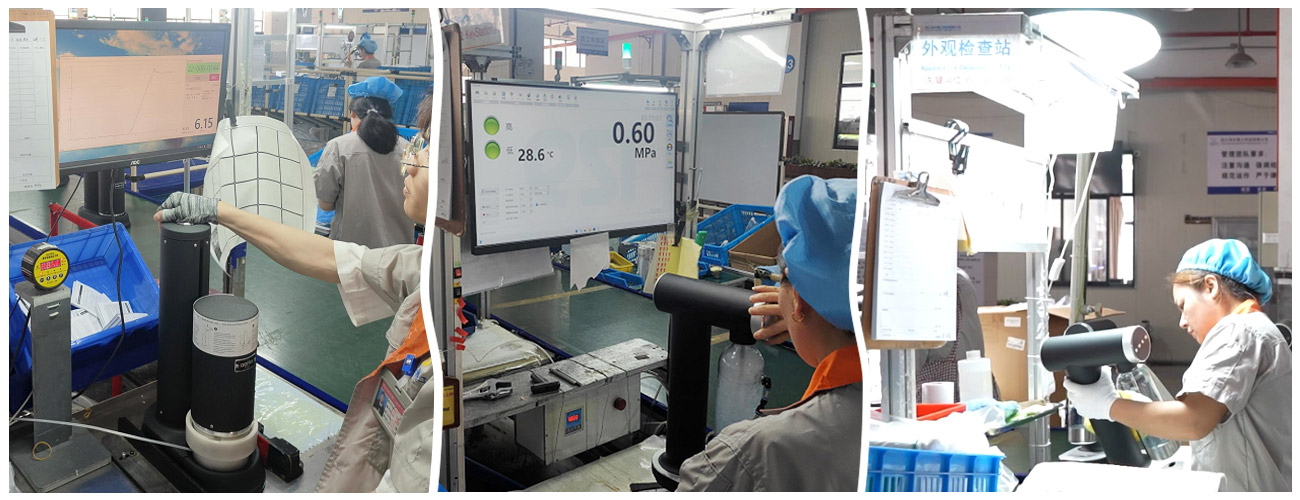
Sólo entonces comienza la evaluación del aspecto: defectos superficiales, consistencia del color según el estándar aprobado, registro de impresión, marcas de ensamblaje, cada unidad. Los estándares de apariencia se aprueban antes de que comience la producción, por lo que "aceptable" es una referencia documentada en lugar de la opinión de un inspector ese día. Los fallos estéticos generan rentabilidad incluso cuando el rendimiento es bueno. Esta etapa mantiene las quejas de unboxing fuera de su mesa de soporte.
Embalaje y muestreo previo al envío de una máquina para producir agua con gas
Una unidad que pasa las pruebas aún puede llegar incompleta al cliente: el último modo de falla y un problema de embalaje en lugar de uno de producción.
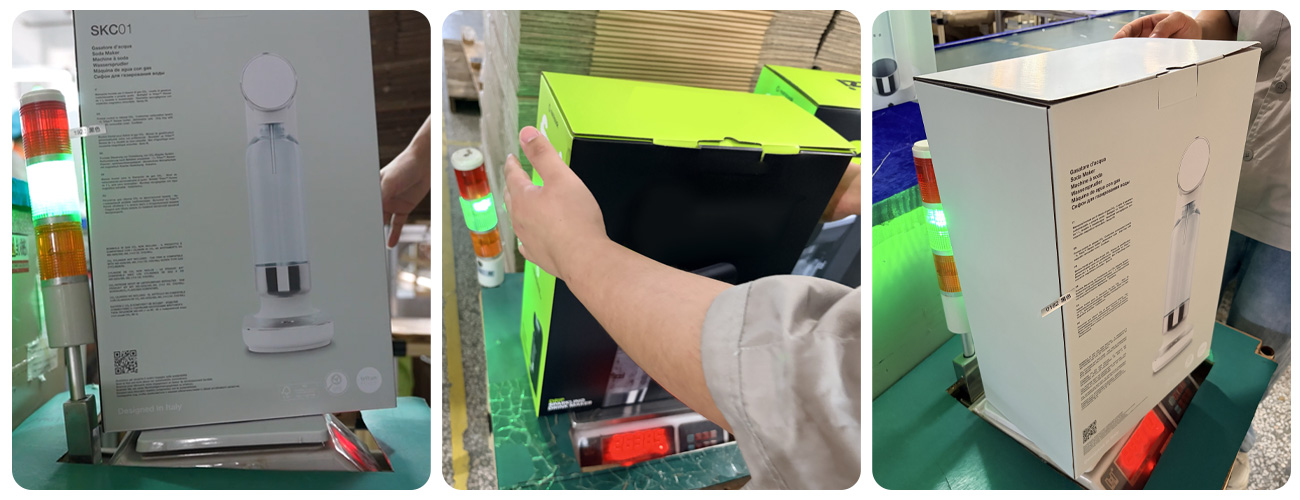
Después de la aprobación de la apariencia, se empaqueta cada máquina y cada caja se pesa en comparación con la cifra esperada para ese modelo y conjunto de accesorios. A una caja que viene ligera le falta una botella, una bandeja de goteo o un manual, por lo que se abre y se corrige antes de sellar. Ninguna unidad se envía con un envío corto silencioso en su interior.
Por separado, cada lote de producción se somete a una inspección de muestreo antes del envío a granel, medida según nuestro conjunto de pruebas de confiabilidad (vida útil del producto, niebla salina, ciclos de temperatura múltiple, soporte de presión, simulación de transporte, resistencia a la presión de CO₂, estanqueidad al aire, seguridad contra explosiones) con umbrales fijos de aprobación/falla. Los datos completos se publican en nuestro artículo sobre la fabricación a escala y el coste de los fabricantes de refrescos.
Lo que le ahorra: los envíos cortos y los defectos a nivel de lote son las dos reclamaciones que más cuestan por incidente. Ambos son capturados antes de cargar el contenedor.
Preguntas frecuentes sobre el control de calidad del fabricante de refrescos
¿Qué etapas son 100% y cuáles se muestrean?
Dos son 100%: la prueba de presión semiacabada y la nueva prueba funcional y de estabilidad de presión terminada. La evaluación del aspecto y el pesaje de las cajas cubren cada unidad. El muestreo por lotes es la etapa previa al envío.
¿Por qué volver a realizar la prueba después del montaje completo?
Las fallas difieren. La prueba semiacabada detecta problemas de componentes y subconjuntos mientras están accesibles. La nueva prueba finalizada detecta todo lo introducido durante el ensamblaje final.
¿Cuáles son sus criterios de aprobación de presión?
Presión de trabajo 0,5–0,9 MPa, densidad de carbonatación no inferior a 2,6 g de CO₂. Las unidades fuera de esos límites no avanzan.
Solicite los informes de prueba y la documentación de control de calidad para su máquina de agua con gas Maker
Si desea ver las estaciones de inspección en funcionamiento, lo guiaremos a través de la línea y le mostraremos los registros de prueba del modelo que está comprando. Envíe una breve consulta con su modelo o mercado objetivo. Si ya está comparando proveedores, el mismo conjunto de archivos funciona para una comparación lado a lado. Contáctenos para concertar una visita a fábrica o solicitar un presupuesto.